La extracción herbaria a escala industrial convierte una materia vegetal variable en un ingrediente reproducible, seguro y trazable. No consiste simplemente en llenar un tanque más grande. Incluye identidad botánica, humedad, tamaño de partícula, proporción planta-disolvente, temperatura y tiempo de contacto. Cada variable modifica el perfil químico.
El informe HerbalGram, publicado por el American Botanical Council, muestra la dimensión comercial y el crecimiento sostenido del mercado de productos botánicos en Estados Unidos. Grand View Research también identifica una expansión internacional de los extractos vegetales, impulsada por alimentos funcionales, cosmética y complementos regulados. Estas cifras deben interpretarse con cautela. Las metodologías de mercado no siempre coinciden.
Ilya Raskin, investigador reconocido en plantas medicinales, resumió su complejidad con una frase clara: «Las plantas son fábricas químicas». Escalar esa fábrica natural exige controlar su variabilidad. Por eso, la pregunta cómo ampliar la extracción de hierbas en la producción industrial empieza con especificaciones verificables, no con equipos gigantes. Un reactor de acero puede mantener 65 °C, pero no corrija una raíz mal identificada. La validación debe incluir marcadores mediante HPLC, límites microbiológicos, residuos de disolventes y registros completos de cada lote. Las buenas prácticas de fabricación y las guías GACP de la OMS ofrecen una base técnica y legal reconocida. También conviene revisar el consumo de agua, la recuperación del cartucho y la estabilidad del extracto. A veces, el proceso perfecto en laboratorio falla en producción. Esa posibilidad merece medirse, documentarse y corregirse antes de comercializar.
¿Qué es la extracción de herbarios a escala industrial?
La extracción de herbarios industriales transforma grandes volúmenes de material vegetal en extractos controlados y reproducibles. En lotes de 1 a 10 toneladas, cada decisión afecta el rendimiento y la calidad final. La materia prima debe identificarse, limpiarse y analizarse antes de entrar al proceso. También se revisan humedad, tamaño de partícula, origen y condiciones de almacenamiento. Un error temprano puede multiplicarse dentro del tanque.
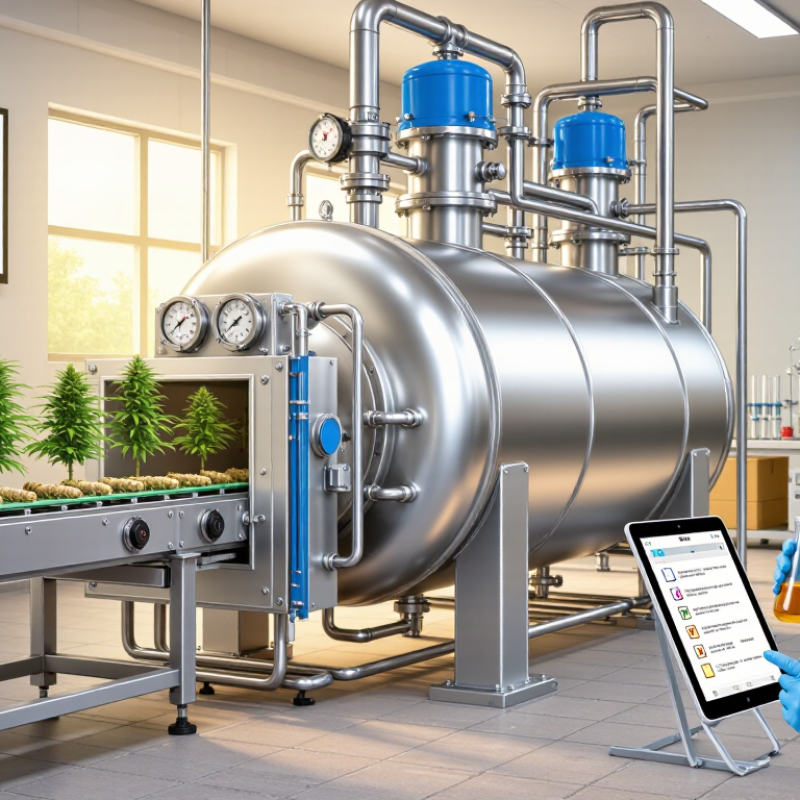
El proceso suele incluir maceración, percolación o extracción dinámica, según la planta y el objetivo técnico. Se controlan temperatura, tiempo, proporción de solvente, agitación y filtración. Los equipos necesitan capacidad suficiente para evitar zonas secas o mezclas irregulares. Después, el extracto puede concentrarse mediante evaporación controlada. La recuperación del solvente reduce las pérdidas y mejora la eficiencia operativa. No todo se resuelve aumentando el tamaño del recipiente.
La experiencia del equipo resulta esencial. Los operadores observan cambios de color, espuma, viscosidad y caudal, además de registrar cada parámetro. Los análisis de identidad, contenido, contaminantes y estabilidad respaldan la liberación del lote. Estos controles deben seguir métodos validados y la normativa aplicable al uso previsto. La trazabilidad conecta cada saco vegetal con el producto procesado. Aun así, la homogeneidad absoluta no siempre es real. Las cosechas cambian, incluso con proveedores constantes. Conviene reconocer esa incertidumbre y ajustar los controles, en lugar de ocultarla. Un proceso sólido aprende de sus desviaciones.
Los procesos industriales de extracción de hierbas procesan lotes botánicos de 1 a 10 toneladas. Este gráfico muestra el rendimiento calculado del extracto seco en tres escenarios representativos: 5 %, 10 % y 15 % en peso. Los valores se basan en un cálculo de balance de masas transparente: tamaño del lote multiplicado por el rendimiento de extracción. Los resultados reales dependen del material vegetal, el disolvente, el contenido de humedad, el método de extracción y la eficiencia de concentración posterior.
¿Qué es la extracción de herbarios a escala industrial?
Materias primas: humedad inferior al 10% y trazabilidad botánica por lote
La extracción de herbarios industriales empieza mucho antes del tanque de proceso. Una humedad inferior al 10% reduce los riesgos de moho, fermentación y degradación. Sin embargo, no es una verdad universal. Cada especie exige una especificación validada. El Informe mundial de la OMS sobre medicina tradicional, publicado en 2019, registró su uso en 170 de 194 países. Esa amplitud exige controles comparables, aunque todavía existen diferencias entre proveedores.
En planta, cada lote debe conservar nombre botánico, parte utilizada, origen, fecha de cosecha y método de secado. También conviene registrar temperatura, actividad de agua y resultado de identificación microscópica o cromatográfica. La norma ISO 22005 orienta la trazabilidad dentro de la cadena alimentaria. Un código legible en el saco debe conducir hasta el campo, no solo hasta el almacén. En la práctica, algunos registros parecen completos, pero omite la medida de humedad después del transporte. Ese detalle puede cambiar la calidad real.
Consejos: mida la humedad en varios puntos del lote, no únicamente en la superficie. Verifique la especie con un laboratorio competente. Compare cada resultado con la monografía aplicable y conserve muestras testigo. Un límite del 10% sirve como control operativo, pero necesita evidencia para cada planta. La documentación también debe permitir retirar un lote rápidamente. A veces, la parte más débil no es la extracción, sino una etiqueta incompleta.
| Dimensión de datos | Requisito industrial típico | Verificación o registro | Por qué es importante |
|---|---|---|---|
| Humedad de la materia prima | Menos del 10 % antes de la extracción, a menos que una especificación de producto validada requiera un límite diferente. | Pérdida por secado o analizador de humedad validado; el resultado se registra para cada lote entrante. | Limita el crecimiento microbiano, reduce el deterioro durante el almacenamiento y mejora la consistencia en los cálculos de conversión de disolvente a sólido. |
| identidad botánica | El material aceptado debe coincidir con el nombre científico especificado, la parte de la planta y la referencia botánica reconocida. | Examen macroscópico y microscópico, complementado, cuando proceda, con pruebas cromatográficas o basadas en ADN. | Evita la sustitución, la adulteración y el uso de partes incorrectas de la planta. |
| Trazabilidad botánica por lotes | Cada lote tiene un identificador único vinculado a la especie, la parte de la planta, el origen, la fecha de cosecha, el proveedor y la fecha de recepción. | Código de lote, declaración del proveedor, registros de cosecha, documentación de transporte y registro de recepción. | Permite la investigación, la retirada selectiva y la rendición de cuentas de principio a fin. |
| Parte de la planta | El material debe identificarse como hoja, raíz, rizoma, corteza, flor, fruto, semilla u otra parte definida. | Inspección visual, especificación del proveedor y comprobación de identidad. | Las distintas partes de una planta pueden tener perfiles químicos y consideraciones de seguridad sustancialmente diferentes. |
| materia extraña | Controlado de acuerdo con la monografía aprobada o la especificación interna; cualquier material extraño visible se retira o se rechaza. | Inspección y tamizado, documentando el porcentaje de materia extraña. | Protege los equipos, reduce el riesgo de contaminación y garantiza una calidad de extracción constante. |
| Calidad microbiológica | El recuento total de microorganismos y los organismos específicos deben cumplir con la categoría de producto aplicable y los límites farmacopeicos o reglamentarios. | Pruebas microbiológicas validadas realizadas en muestras representativas. | Los productos botánicos secos pueden contener microorganismos ambientales incluso cuando parecen limpios. |
| Control de contaminantes | Los residuos de plaguicidas, metales pesados, micotoxinas y otros contaminantes relevantes deben cumplir con los límites legales o establecidos por el cliente. | Análisis de laboratorio basados en el riesgo y revisión de registros agrícolas o de colecciones. | Los contaminantes pueden concentrarse durante la extracción y afectar la seguridad del consumidor. |
| Condiciones de almacenamiento | Almacenamiento limpio, seco y bien ventilado; el material está protegido del calor excesivo, la luz, la humedad, las plagas y la contaminación cruzada. | Registros de temperatura y humedad del almacén, estado de los palés y registros de rotación de existencias. | Un almacenamiento adecuado ayuda a preservar los compuestos de los marcadores y evita la reabsorción de humedad. |
| Tamaño de partícula | El material molido o cortado cumple con un rango de tamaño de partícula definido, adecuado para el método de extracción. | Análisis granulométrico o medición validada equivalente. | El tamaño de las partículas afecta la superficie, la penetración del disolvente, la filtración y el rendimiento de la extracción. |
| Parámetros de extracción | Se definen y controlan la composición del disolvente, la relación materia prima/disolvente, la temperatura, el tiempo, la agitación y el número de etapas de extracción. | Registro de fabricación por lotes e instrumentos de proceso calibrados. | El control de los parámetros mejora la reproducibilidad entre lotes a escala industrial. |
| Estandarización de extractos | El extracto final se evalúa comparándolo con compuestos marcadores definidos, residuo seco u otro atributo de calidad científicamente justificado. | Método cromatográfico o gravimétrico validado, según las especificaciones. | Proporciona una base medible para comparar lotes de extracto. |
| Documentación por lotes | Toda la información relativa a las materias primas, el procesamiento, las pruebas, el rendimiento, las desviaciones y la liberación está vinculada a los mismos identificadores de lote. | Registro de lote aprobado, certificado de análisis, informe de desviación y decisión de liberación de calidad. | Crea un historial de calidad auditable desde la materia prima hasta el extracto final. |
¿Qué es la extracción de herbarios a escala industrial?
La extracción de herbarios a escala industrial convierte una materia vegetal seleccionada en un extracto reproducible. El resultado depende mucho de preparar bien cada lote. La molienda entre 0,5 y 5 mm aumenta la superficie de contacto con el cartucho. Un tamaño demasiado fino puede compactarse y dificultar el drenaje. Un tamaño grande reduce la transferencia de compuestos. Parece simple, pero no lo es. La experiencia en planta demuestra que la humedad modifica el comportamiento del molino y del lecho vegetal.
Antes de extraer, se comprueban la identidad botánica, la humedad, la materia extraña y la distribución granulométrica. Los tamices permiten confirmar que la fracción cumple el rango establecido. Después, la extracción sólido-líquido se controla mediante la proporción vegetal-disolvente, la temperatura, la agitación y el tiempo. También se registra el pH cuando puede afectar la estabilidad. Cada variable queda documentada. Un pequeño desvío puede alterar el rendimiento.
El extracto se filtra y, cuando procede, se concentra bajo vacío para limitar el daño térmico. Los controles analíticos revisan compuestos marcadores, humedad, carga microbiana y cartuchos residuales. La limpieza del equipo y la trazabilidad son esenciales para evitar contaminaciones cruzadas. Aun así, ningún proceso es perfectamente inmune a la variación. Conviene revisar los datos, cuestionar los supuestos y ajustar los parámetros con evidencia, no con costumbre.
La extracción industrial convierte una planta seca en un extracto reproducible. El proceso exige controlar la humedad, el tamaño de las partículas, la temperatura y el tiempo. En etanol-agua, la proporción del solvente cambia la polaridad y el rendimiento. Un lote puede requerir 1.000 litros de mezcla. El informe técnico de la FAO sobre plantas medicinales destaca la trazabilidad desde la materia prima hasta el producto final.
El CO₂ supercrítico trabaja por encima de 31,1 °C y 73,8 bar. Las instalaciones suelen funcionar entre 100 y 400 bar. A mayor presión, el fluido puede penetrar mejor en matrices densas. La presión no lo resuelve todo. El informe técnico del NIST sobre propiedades del CO₂ confirma que su densidad cambia notablemente con la presión y la temperatura. Ese detalle modifica la selectividad del proceso.
El etanol-agua suele favorecer compuestos polares, como ciertos polifenoles. El CO₂ extrae mejores fracciones lipofílicas y deja pocos residuos de solvente. La selección depende del objetivo analítico, no de una moda tecnológica. Datos de la EFSA y del compendio ICH Q3C recomiendan controlar residuos y contaminantes con métodos validados. En la práctica, la recuperación del etanol reduce costes, pero también consume energía. Todavía se subestima ese equilibrio. Un resultado alto de laboratorio puede perder valor cuando aumenta la escala. Por eso conviene comparar rendimiento, pureza, consumo energético y estabilidad durante varios lotes.
La extracción de herbarios industriales exige el control de la planta desde su recepción. Se revisan identidad botánica, humedad, origen y posibles contaminantes. Cada lote recibe un código trazable. Así, el proceso deja de depender únicamente de la apariencia del material.
La concentración de activos se verifica con métodos analíticos validados, como cromatografía líquida. No basta con declarar un porcentaje promedio. También importa la variación entre lotes y la estabilidad durante el almacenamiento. En planta, pequeños cambios de temperatura pueden alterar el rendimiento. A veces ocurre.
Las buenas prácticas de fabricación, conocidas como GMP, ordenan la higiene, los equipos y la documentación. El personal registra tiempos, temperaturas, limpieza y desviaciones. Estos datos permiten investigar un resultado inesperado sin basarse en suposiciones. La revisión humana sigue siendo necesaria.
El control microbiológico incluye recuentos de microorganismos aerobios, mohos y levaduras. También busca microorganismos específicos según el uso previsto y la normativa aplicable.
No existe un límite universal para todos los extractos. Deben considerar la forma farmacéutica, la vía de administración y la legislación local. Una cifra aceptada en un contexto puede ser insuficiente en otro.
La calidad real combina evidencia analítica y criterio técnico. Un certificado aislado no sustituye el control del proceso. Incluso con procedimientos sólidos, la variabilidad vegetal permanece. Reconocerla permite mejorar la selección, la extracción y la liberación de cada lote.
Convierte entre 1 y 10 toneladas de plantas en extractos controlados y reproducibles. Cada lote exige controles específicos.
Se confirma la identidad botánica, el origen, la humedad, el tamaño de partícula y el almacenamiento. Un error temprano puede crecer dentro del tanque.
Pueden emplearse maceración, percolación o extracción dinámica. La elección depende de la planta y del objetivo técnico.
La proporción modifica la polaridad del solvente y cambia el rendimiento. Puede requerirse un volumen cercano a 1.000 litros.
Funciona por encima de 31,1 °C y 73,8 bar. Las instalaciones suelen operar entre 100 y 400 bar.
El etanol-agua suele favorecer compuestos polares. El CO₂ supercrítico suele extraer fracciones lipofílicas con pocos residuos.
Se analizan identidad, concentración, contaminantes, estabilidad y variación entre lotes. La cromatografía líquida puede verificar los compuestos activos.
Ordenan la higiene, la limpieza, los equipos y la documentación. Los operadores registran tiempos, temperaturas y desviaciones.
Se cuentan microorganismos aerobios, mohos y levaduras. También se buscan microorganismos específicos según el uso y la normativa aplicable.
No siempre. Las cosechas cambian, incluso con proveedores constantes. Conviene reconocer esa variabilidad y ajustar los controles.
La extracción herbaria a escala industrial consiste en transformar materias primas botánicas en extractos estandarizados mediante lotes de aproximadamente 1 a 10 toneladas. Para garantizar resultados uniformes, las plantas deben presentar una humedad inferior al 10 % y contar con trazabilidad botánica documentada para cada lote. El proceso comienza con una molienda controlada, normalmente entre 0,5 y 5 mm, seguida de una extracción sólido-líquido ajustada según las características de la materia prima y los compuestos activos buscados.
Entre las principales tecnologías se encuentran los sistemas de etanol-agua y la extracción con CO₂ supercrítico, operada habitualmente entre 100 y 400 bar. La planificación de cómo escalar la extracción de hierbas en la producción industrial requiere controlar el rendimiento, la concentración de activos y la reproducibilidad del proceso. Además, la estandarización debe integrarse con buenas prácticas de fabricación, controles microbiológicos y criterios documentados de calidad y seguridad en cada etapa.
Biología Sapri